Los avances tecnológicos en los sectores industrial, farmacéutico y electrónico han elevado los estándares de pureza en los procesos de producción. El tamaño minúsculo de los componentes que se manipulan hoy en día, ya sea un fármaco inyectable o un chip semiconductor, implica que incluso la más mínima presencia de contaminantes externos no solo representa un fallo operativo, sino un riesgo para la calidad que compromete todo el lote de producción. Gestionar entornos donde la contaminación cruzada es inevitable requiere más que buenas prácticas; exige soluciones de ingeniería ambiental altamente controladas y validadas.
En este contexto de creciente rigor técnico, los procesos de producción deben protegerse de variables ambientales impredecibles, como el polvo atmosférico, los microorganismos en suspensión o las partículas extrañas. Por lo tanto, mantener la integridad ambiental es un componente fundamental de la gestión de riesgos y el cumplimiento normativo (como las Buenas Prácticas de Fabricación - BPF). El enfoque no puede limitarse a la producción; debe abarcar una producción con pruebas de control ambiental en cada etapa.
Aquí es donde se evidencia la necesidad de sistemas de flujo de aire altamente predecibles. La capacidad de crear un microclima controlado y estable en el banco de trabajo es el factor diferenciador clave para las industrias de vanguardia.
Tabla de contenido
¿Qué es una campana de flujo laminar industrial?
En el entorno de producción moderno, donde la pureza del ambiente y de los componentes no solo es deseable sino imprescindible para el éxito operativo, el control ambiental constituye un pilar fundamental de cualquier proceso de alta tecnología. Mantener un ambiente libre de partículas en suspensión, polvo y contaminantes biológicos requiere soluciones de ingeniería altamente especializadas. Es en este contexto que la cabina de flujo laminar industrial se consolida como una herramienta esencial.

Conceptualmente, una cabina de flujo laminar es un sistema controlado y presurizado diseñado para garantizar que el aire circule de forma uniforme y predecible sobre el área de trabajo. Este movimiento de aire no turbulento (laminar) minimiza drásticamente la deposición de partículas en suspensión sobre los materiales, equipos o muestras biológicas que se manipulan.
Para quienes trabajan en el sector industrial, ya sea en electrónica de precisión, la industria farmacéutica o laboratorios de investigación, garantizar un nivel específico de limpieza ambiental es fundamental para la calidad del producto final y la seguridad del proceso . Por lo tanto, la función principal de una cabina de flujo laminar industrial es proteger tanto el ambiente interno como los materiales que se manipulan de los contaminantes externos.
Principios físicos y funcionamiento técnico
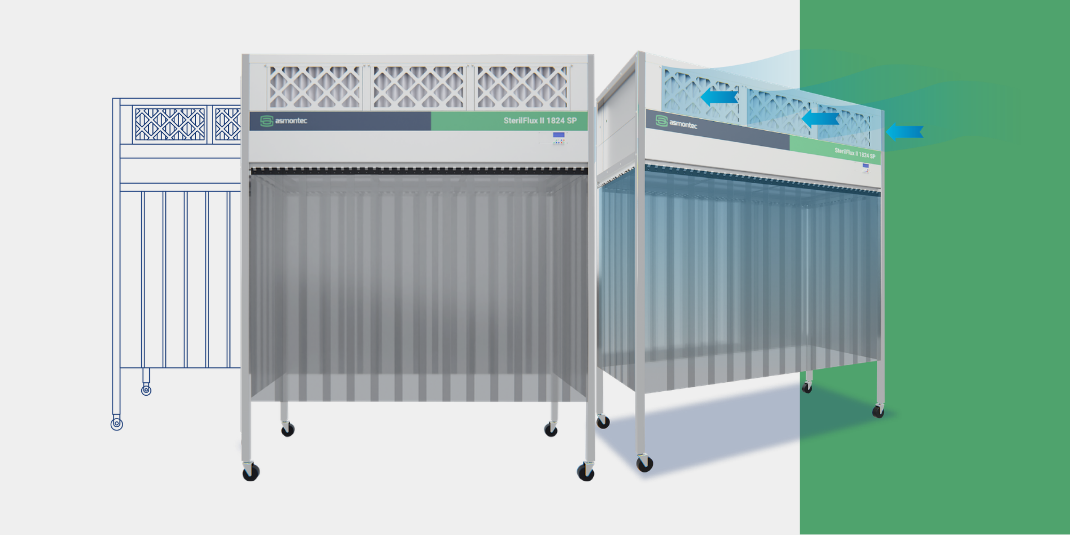
El sistema modular de flujo de aire unidireccional es un dispositivo de protección que garantiza un ambiente de aire ultra limpio, libre de partículas contaminantes. Mediante filtros HEPA, proporciona un flujo de aire vertical (laminar) unidireccional sobre el área de trabajo, protegiendo el producto durante su manipulación crítica.
Para crear este entorno controlado, el sistema opera en tres etapas:
- Filtración avanzada: El aire exterior es aspirado y pasa por múltiples etapas de filtración. Las más importantes son... Filtros HEPA (Aire de Partículas de Alta Eficiencia) o ULPA (Aire de Penetración Ultra Baja), que retienen un porcentaje muy alto de partículas, desde polvo visible hasta microorganismos y aerosoles.
- Presurización diferencial: El sistema funciona con presión positiva con respecto al entorno. Por lo tanto, si existe alguna pequeña abertura o fuga en la cabina, el aire sale con la fuerza suficiente para impedir la entrada de contaminantes externos, como polvo y otras sustancias nocivas.
- Estandarización y distribución: Los filtros generan un gran volumen de aire limpio, distribuido a velocidad constante por toda la mesa de trabajo interna. Esta capa de aire atraviesa la zona de manipulación sin turbulencias y arrastra las partículas en suspensión antes de que puedan depositarse sobre los objetos de interés.
La precisión de estos pasos requiere un monitoreo continuo de la velocidad y el caudal, la presión diferencial y la integridad del filtro. Cualquier desviación en estos parámetros compromete el funcionamiento del equipo y, por consiguiente, el resultado esperado del proceso.
Principales ventajas del flujo unidireccional vertical modular
Los gabinetes de flujo unidireccional modulares son esenciales para garantizar un entorno de trabajo ultra limpio y libre de contaminación en una variedad de aplicaciones.
- Protección contra la contaminación Preserva la integridad de productos sensibles, como medicamentos y componentes electrónicos.
- Mejora de la calidad del producto: Reduce la incidencia de defectos causados por partículas, aumentando así la fiabilidad.
- Entorno de trabajo seguro: Protege el producto contra la contaminación externa durante su manipulación.
- Mayor eficiencia en la producción: Minimiza la necesidad de reelaboración y la eliminación de productos contaminados.
Aplicaciones técnicas en la industria moderna
El campo de aplicación de las cabinas de flujo laminar industriales es muy amplio, ya que se utilizan en cualquier sector donde la contaminación ambiental representa un riesgo crítico para el producto o proceso. El control que ofrecen no se limita a la esterilización, sino que también incluye el control granulométrico y biológico.
Laboratorios farmacéuticos y biotecnológicos
Esta es quizás la aplicación más conocida de este equipo. En la producción de medicamentos estériles (como inyectables o vacunas), la falta de control de partículas puede provocar contaminación bacteriana, lo que conlleva la pérdida de lotes y riesgos para la salud pública. Las cabinas se utilizan en zonas asépticas para la manipulación de medios de cultivo, la dilución de reactivos costosos y el ensamblaje final de productos farmacéuticos.
Industria electrónica y aeroespacial
Al trabajar con semiconductores o componentes electrónicos de alta sensibilidad (como pantallas OLED o placas de circuitos integrados), el control de partículas es fundamental. Una sola partícula de polvo puede provocar un cortocircuito, reducir la eficiencia del material óptico o comprometer el rendimiento del componente. La cabina de flujo laminar industrial garantiza que las operaciones de ensamblaje e inspección se realicen en condiciones de limpieza controladas por normas estrictas.
Cosmetología y Óptica
Incluso sectores que parecen menos críticos que el farmacéutico, como la cosmética fina o la industria óptica, se benefician enormemente de este control. La formulación de cremas y maquillaje requiere un entorno libre de microorganismos para garantizar la seguridad del consumidor. Del mismo modo, las lentes ópticas delicadas requieren manipulación en áreas que impidan la acumulación de partículas de polvo, las cuales pueden comprometer el rendimiento visual del producto final.
Características operativas y dimensionamiento del flujo unidireccional modular
Elegir el equipo adecuado va más allá de la mera funcionalidad: depende de parámetros físicos estrictos, como las dimensiones, el tipo de flujo y la capacidad operativa.
Dimensionamiento estructural y tipologías
Existen diferentes configuraciones para satisfacer las necesidades de cada operación industrial:
- Cabinas modulares: Ofrecen una gran flexibilidad, ya que los equipos están diseñados en módulos más pequeños que se pueden combinar según el espacio de trabajo disponible o el aumento de la demanda de producción.
- Estructuras fijas: Son ideales para entornos donde las dimensiones ya están definidas y no hay planes de modificarlas. Proporcionan una integración sólida y, a menudo, una fusión más armoniosa con el entorno de fábrica existente.
Al dimensionar el equipo, es necesario tener en cuenta la superficie útil total (la superficie de trabajo) y el caudal necesario para mantener un flujo constante sobre ella, garantizando que se respeten los límites mínimos de velocidad del aire en todos los puntos.
Características técnicas que garantizan la calidad del sistema modular de flujo unidireccional.
Esterilidad garantizada: Crea un entorno de trabajo libre de contaminación por partículas.
Protección de muestras y productos: Preserva la integridad de los materiales sensibles, evitando pérdidas y fallos.
Control de la calidad del aire: Proporciona un flujo de aire ultrafiltrado, esencial para procesos críticos.
Mantenimiento, limitaciones y soluciones alternativas.
Para operar cualquier equipo crítico con altos estándares, es fundamental comprender tanto los requisitos como las limitaciones del sistema. El mantenimiento preventivo es indispensable. La vida útil de un filtro HEPA está determinada por la carga de contaminantes y las horas de funcionamiento; la sustitución programada o basada en el monitoreo de la caída de presión garantiza un flujo laminar eficaz.
¿Cuándo conviene considerar otras soluciones?
La experiencia técnica demuestra que, como ocurre con cualquier solución de ingeniería, existen inconvenientes. Es posible que un entorno no requiera estrictamente el patrón de flujo laminar completo. Por ejemplo:
- Control localizado: Si solo es necesario controlar la contaminación en puntos muy específicos y restringidos (como un banco de trabajo pequeño), las soluciones con cabinas más pequeñas pueden ser más eficientes y económicas que una cabina de flujo laminar industrial de gran tamaño.
- Naturaleza del contaminante: En situaciones donde el riesgo principal es la exposición a agentes químicos peligrosos, las campanas de extracción de humos (campanas químicas) son necesarias porque se ocupan principalmente de vapores y gases, no solo de partículas.
Un conocimiento exhaustivo de las necesidades operativas permite al consultor determinar si el flujo laminar completo o un sistema auxiliar es la opción más adecuada, optimizando los costos sin comprometer la calidad del proceso. El monitoreo continuo de la presión (mediante sensores diferenciales o manómetros) y la inspección periódica de los filtros son prácticas esenciales para mantener un rendimiento óptimo.
La importancia de un socio especializado
Adquirir una cabina de flujo laminar industrial representa una inversión en control de calidad, trazabilidad y seguridad del producto. El valor del equipo va más allá del acero y los filtros; reside en la capacidad que aporta a su producción: la garantía de pureza ambiental incluso en condiciones de funcionamiento extremas.
Por eso, el proceso de especificación debe ser consultivo. Es necesario un diálogo técnico para determinar si el flujo laminar es la solución más eficiente, si un sistema modular se adapta mejor al crecimiento futuro de la planta y cuál es el nivel exacto de presión positiva que requiere su sector específico. Un socio con experiencia no solo vende equipos; desarrolla protocolos ambientales que garantizan la continuidad del negocio en entornos críticos.
Póngase en contacto con nuestro equipo técnico y descubra cómo podemos ayudar a su empresa.
Preguntas Frecuentes
La principal diferencia radica en el contaminante que cada una pretende controlar. Una campana de flujo laminar se ocupa principalmente de las partículas en suspensión, manteniendo un área de trabajo limpia mediante un flujo de aire controlado. Una campana de extracción de humos, por otro lado, está diseñada para manejar vapores químicos peligrosos, aspirándolos y extrayéndolos del ambiente, sin necesidad de crear un flujo laminar sobre el punto de reacción.
La filtración HEPA requiere el bombeo constante de grandes volúmenes de aire a presión positiva, lo que naturalmente aumenta el consumo de energía en comparación con la ventilación natural. Sin embargo, los sistemas modernos están diseñados para optimizar este uso, mediante la monitorización inteligente del flujo y la integración con sistemas HVAC eficientes, lo que garantiza que el coste operativo se justifique por el valor añadido de la calidad del producto final.
Sí, es posible. A menudo, la necesidad de una actualización no requiere un reemplazo completo. Mediante el uso de módulos o la adaptación de la interfaz con los sistemas existentes (como en las soluciones modulares), es posible ajustar el área útil y recalibrar la presión diferencial para satisfacer las nuevas demandas de producción sin interrumpir drásticamente las operaciones.
Sí, el mantenimiento es riguroso y obligatorio. Incluye no solo el reemplazo periódico de filtros (HEPA/ULPA), sino también revisiones regulares de los sensores de presión diferencial, el equilibrio del flujo de aire y la limpieza interna. Un programa detallado de mantenimiento preventivo garantiza que el equipo mantenga su nivel de pureza de acuerdo con los estándares técnicos exigidos por la industria.
El control de la temperatura y la humedad es fundamental para un funcionamiento óptimo. Las fluctuaciones extremas pueden afectar la densidad del aire, alterando los patrones de flujo y comprometiendo la presión positiva que genera el equipo. Por lo tanto, la instalación debe realizarse en un entorno con clima estable y controlado.